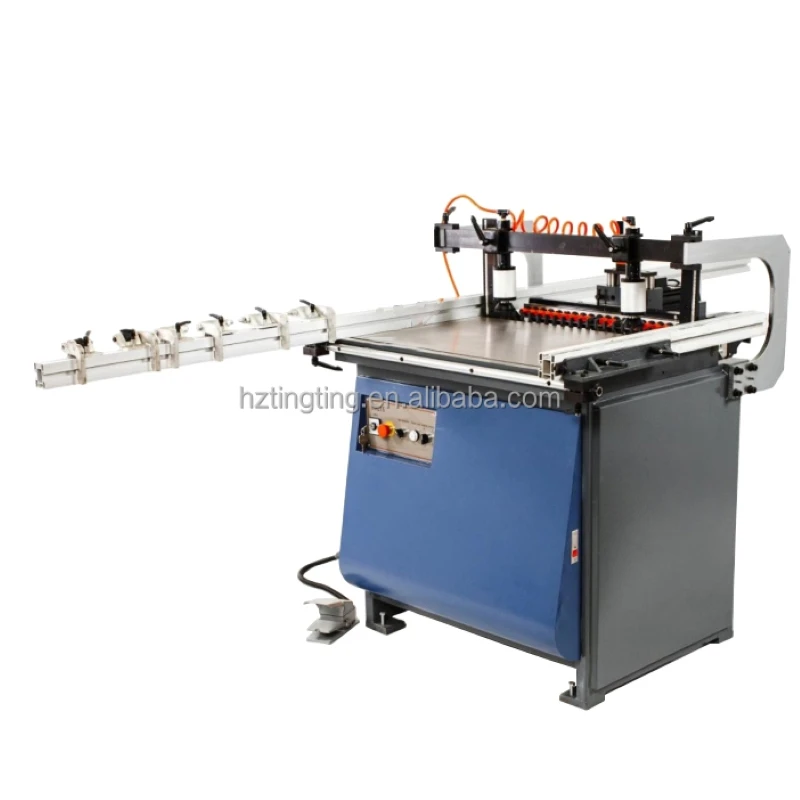
Paskaidrojot-padeves urbjmašīnas-un-griešanas integrētās mašīnas: ne-pāreja uz pielāgotu paneļu ražošanu
Nozares zināšanu raksts - par to, kā darbojas -padeves urbšana-un-griešanas integrētās mašīnas, kā tās salīdzināt ar sešiem-sānu urbšanas centriem un CNC ligzdošanas iekārtām un kas ir jāizvērtē, pērkot tādu.
Meta apraksts (ieteicams): kāpēc vadošie pielāgoto{0}}mēbeļu rūpnīcas pirms sagriešanas paneļos izurbj visas loksnes? Kā nav-apvērstas, dubultā{2}}caur-padeves mašīnas, salīdzinot ar sešiem-sānu urbjiem un CNC ligzdošanu, un kā TT-H9A iederas.
Ievads: divu{0}}mašīnu dilemma pielāgotu paneļu mēbeļu ražošanā
Gadiem ilgi paneļu mēbeļu ražotāji, automatizējot urbšanu un griešanu, saskārās ar bināru izvēli:
Maršruts A - seši-sānu urbšanas centrs (6 面钻): vispirms sagrieziet dēļus paneļos, pēc tam izvadiet katru paneli caur urbšanas centru, kurā tiek apstrādāti caurumi un rievas visās sešās virsmās. Precizitāte ir lieliska, taču iekārta saglabā savu noturību tikai uz standartizētiem, atkārtojamiem paneļu izmēriem.
Maršruts B - CNC ligzdošanas iekārta (开料机): ievietojiet un izgrieziet daļas tieši no pilnām loksnēm, izmantojot vertikālu urbju komplektu pamata caurumiem. Īpaši elastīgs ar izmēriem un formām, taču paneļi parasti ir jāapgriež, lai urbtu otrajā pusē, un lielākajai daļai izkārtojumu ir nepieciešams otrs pozicionēšanas solis, kas maksā precizitāti un laiku.
Mēbeles pēc pasūtījuma (izgatavotas-pēc-izmēra) atklāj abu maršrutu vājās vietas. Pasūtījuma paneļi gandrīz nekad nav standarta-izmēri: izmēri atšķiras, dēļiem ir neskaitāmas virsmas apdares, un neregulāras formas ir ierasta lieta. Seši-sānu urbšanas centri efektīvi pārstrādā inženiertehniskās-standarta partijas, taču nestandarta pasūtījumus{7}}piesaista lielas-savienojuma vērtības; ligzdošanas iekārtas elastīgi apstrādā neregulārus paneļus, taču tām ir grūti sasniegt augošai rūpnīcai nepieciešamo izlaidi un caurumu precizitāti.
No šīs nepilnības izveidojās trešā kategorija - caurlaides-padeves urbjmašīna-un-iebūvēta griešanas iekārta (打孔开料一体机, kas nozarē pazīstama arī kā 孔料一体机 vai "integrētā" urbjmašīna). Tajā ir apvienotas divas galvenās idejas: vispirms izurbiet caurumus visā loksnē abās pusēs, neapgriežot -, pēc tam sagrieziet lapu gatavos-apmales paneļos.
1. Ko patiesībā nozīmē “caur-barot, urbt-pirms-griešanas”
Nosaukumā ir iekļauti trīs procesa principi, kas nosaka šo mašīnu klasi:
1) Vispirms urbiet, pēc tam grieziet. Caurumi tiek apstrādāti, kamēr apstrādājamā detaļa joprojām ir pilna, stabila loksne -, pirms tā tiek sadalīta atsevišķos paneļos. Šī ir pretēja secība sešu-sānu-urbšanas darbplūsmai, un tā pastāv konkrēta fiziska iemesla dēļ: kad lielu plāksni sagriež mazākos paneļos, tiek atbrīvoti iekšējie spriegumi un paneļi var nedaudz deformēties. Urbjot pēc griešanas, pastāv risks, ka caurumu pozīcijas var novirzīties no konstrukcijas. Urbjot visu loksni, vispirms tiek fiksēts urbuma raksts loksnes koordinātu sistēmā, kamēr paneļa ģeometrija joprojām nav -deformēta.
2) Nav apvēršanas (免翻板). Parastās ligzdošanas mašīnas urbj augšējo virsmu, pēc tam operators - vai atsevišķa pagriešanas ierīce - apgriež loksni, lai urbtu apakšpusi. Caurstrāvas-padeves-un-griešanas mašīnai ir savi urbji abām virsmām, tāpēc augšējās-virsmas un apakšējās-virsmas apstrāde notiek vienā un tajā pašā iestatījumā. Tādējādi paneļu urbšanā tiek noņemts darbietilpīgākais un kļūdainākais{12}}solis.
3) Viena pozicionēšana, viena piespēle. Tā kā abas virsmas tiek apstrādātas ar vienu iespīlēšanu un daļa netiek pārvietota otrai darbībai, izmēru konsekvence starp abām virsmām ir iebūvēta procesā, nevis ir atkarīga no atkārtotas iespīlēšanas precizitātes.
2. Kā process norit ražošanā
Tipiska darbplūsma šajā mašīnu klasē darbojas šādi:
Pilna lapa. Tiek ielādēti standarta-izmēra neapstrādāti dēļi (manuāli vai ar automātisko-ielādētāju).
Divpusējā{0}}sejas urbšana. Neatkarīgas urbjmašīnas apstrādā savienojuma caurumus, dībeļu caurumus, rievas un spraugas, kas nepieciešamas pasūtījumam - augšējā un apakšējā virsmā, un abas virsmas tiek apstrādātas sinhroni divās neatkarīgās vadības sistēmās.
Griešana. Pēc tam loksni ievieto ligzdā un sagriež atsevišķos paneļos, tostarp neregulārās un īpašās formās, ar mašīnas maršrutēšanas/vārpstas bloku.
Izvadīt. Paneļi tiek atstāti marķēti un sakārtoti, gatavi nākamajai stacijai - parasti malu aplīmēšanai, sānu-urbumu urbšanai (ar sinhronizētu sānu-urbjmašīnu, kur nepieciešami horizontālie aparatūras caurumi) un montāžai.
No operatora viedokļa loksne ieiet iekšā vienreiz un iznāk kā pilnībā izurbtu, pēc izmēriem precīzu paneļu komplekts - bez apgriešanas, bez otrās iespīlēšanas, bez manuālas caurumu marķēšanas.

3. Kāpēc tas ir svarīgi mēbeļu ražošanai pēc pasūtījuma
Šīs mašīnu klases dizains ir vērsts uz specifisku ne-standarta, augstas{1}}sastāvdaļas ražošanas ekonomiku:
Caurumu precizitāte uz nestabiliem dēļiem. Nestandarta pielāgotajos pasūtījumos bieži tiek izmantoti dēļi, kas pēc griešanas vieglāk deformējas vai deformējas. Urbjot, caurumu raksti tiek saglabāti atbilstoši dizainam pat tad, ja grieztie paneļi vairs nav ideāli plakani.
Darbaspēka samazināšana